哈尔滨 / 折弯加工

把每一条折弯线
落在公差之内

哈尔滨续福折弯有限公司专注钣金折弯与型材弯圆加工。我们从图纸评审开始:复核尺寸、计算展开料、确认折弯顺序与模具选择,再进入试折与批量生产。对设备类外壳、结构件、护栏扶手、多段异形件等常见需求,我们用首件实测数据说话,把回弹补偿、最小折弯边、干涉风险这些容易翻车的环节提前摆到桌面上,帮助客户把打样周期压短、把材料损耗降到合理水平。无论是单件试制还是批量供货,交付的都是可装配、可验收的成品。

提交图纸询价查看服务清单

折弯成形过程抽象几何插画:平板经过压弯成为带圆角的构件

三项核心能力

细线风格的折弯顺序分解示意图

展开计算与折弯顺序规划

折弯件最大的成本黑洞是展开料算错:算短了装不上,算长了孔位错位。我们依据材料与模具参数逐段计算中性层展开,标注每道折弯的先后顺序,避免后道工序压到先道弯角。您拿到的不只是折好的件,还有一份可直接复用的展开尺寸清单,下一批开料不用重复试错。
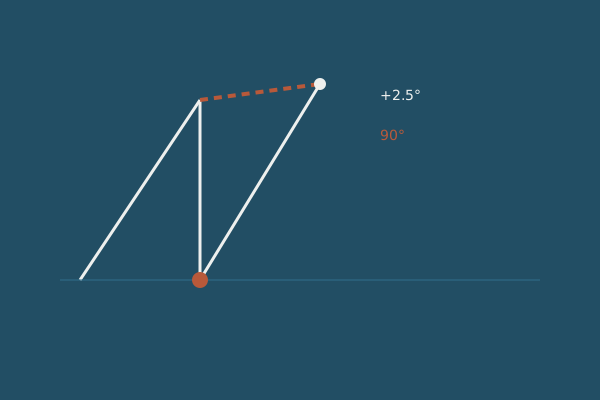
角度补偿与回弹实测的抽象线条图

回弹补偿与角度实测

不同牌号的冷轧板、不锈钢、铝板回弹差异明显,凭经验一次折到位往往差一两度。我们按材料建立回弹系数,首折后用角度尺实测,偏差超差就微调补偿再折。90 度、135 度压死边、锐角压印等常见角度要求,都做到首件确认合格后才进入批量,减少整批返工。
几何块面构成的型材弯圆剖面示意

型材弯圆与卷圆成形

圆管、方管、角钢、扁铁弯圆最容易出现的问题是起皱、椭圆化和半径跑偏。我们按型材截面选择辊轮与进给方式,分段进给控制变形,弯完用半径样板比对。护栏扶手、设备围栏、环形支架这类弧形构件,交出的每个弧段半径一致、对接平顺,现场装配不用二次修整。

九项服务一览

从一张平板料到一套弯好的构件,每个环节都有对应服务。详情见产品服务页。

数控折弯机正在压制钣金件

钣金折弯

常规板料多段折弯,按图控制角度与尺寸。

型材弯圆设备弯曲金属型材

型材弯圆

圆管、方管、角钢弯制指定半径圆弧。

卷圆成形加工中的钢板

卷圆成形

板料卷制成圆筒或锥筒,焊前整圆。

工程师核对折弯展开图纸

展开计算

中性层展开与折弯顺序规划,减少试错。

单件试制打样的折弯件

来图试制

单件打样验证结构,确认后再批量。

批量折弯件整齐码放

批量折弯生产

程序与模具复用,批量件周期与一致性更优。

带孔位的精密折弯构件

压死边与锐角压印

压死边、压加强筋等特殊成形工艺。

角度尺检测折弯角度

首件检验

首件角度、尺寸实测确认后批量生产。

包装待发的折弯成品

交付防护

成品间隔包装、防划伤,按批交付。

四步合作流程

  1. 01

    图纸评审

    收到图纸后先复核尺寸链、料厚方向、最小折弯边与孔到弯线距离,把干涉与风险点一次性反馈给您。

  2. 02

    展开与排产

    计算展开料并确定折弯顺序、模具与补偿参数,单件试制通常 3–5 个工作日出首件。

  3. 03

    首件确认

    首件用角度尺与卡尺实测,您确认样件后锁定参数进入批量,避免批量后才暴露问题。

  4. 04

    批量交付

    批量件按批抽检,间隔包装防划伤,交付时附关键尺寸抽检记录,便于贵方入库验收。

常见问题

没有三维图,只有纸质图纸能加工吗?
可以。我们会先对纸质图纸做尺寸复核与展开计算,确认关键折弯线位置与料厚方向后再排产。若发现标注不清或干涉风险,会在开料前与您确认,避免整批报废。
折弯件回弹怎么控制?
回弹与材料牌号、料厚、折弯半径和模具开口有关。我们按材料回弹系数补偿角度,并在首件上用角度尺实测,必要时微调补偿量后再批量折弯。
批量折弯和单件试制的起订量一样吗?
不一样。单件试制接受来图单件加工,适合研发打样;批量件按批排产,模具与程序复用后单价与周期都会更优,具体视图纸复杂度而定。
异形件或非标圆弧能做吗?
可以。多段折弯、非标圆弧和型材弯圆属于常规业务范围。我们会先评估最小折弯边、模具干涉与圆弧半径是否在工艺窗口内,再给出可行结论。
加工周期一般多久?
单件试制通常 3–5 个工作日,批量件视数量与工序排产情况而定,多数在一周至两周之间。下料、折弯、后处理是否外协会影响最终周期。

更多问答见常见问题详解。

有图纸?先发来评审

把图纸发给我们,评审意见通常在 1–2 个工作日内反馈,包括展开尺寸、折弯顺序与风险点。不发图纸也可以先聊结构思路,欢迎通过邮箱 hello@ctsxxs.cn 联系。

联系我们